- Главная
- Линии плавки и литья алюминия
- Системы дегазации и фильтрации алюминия
- Желобный поточный дегазатор
Желобный поточный дегазатор
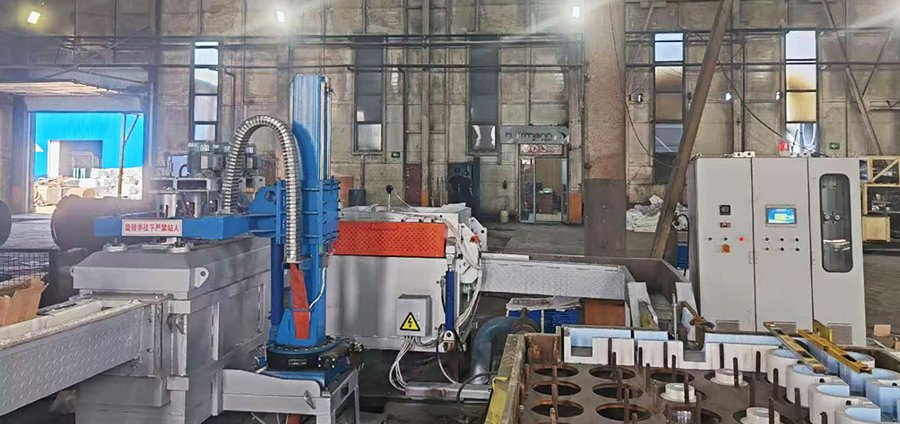
Желобный поточный дегазатор устанавливается в канале транспортировки алюминиевого расплава и обеспечивает его непрерывную обработку. Вращающийся графитовый ротор подаёт в расплав аргон или азот, распределяя газ в виде мелких равномерных пузырьков. Это способствует удалению водорода и неметаллических включений, повышая чистоту расплава.
- Расплав из нагревательной печи поступает в желобный поточный дегазатор.
- Алюминиевый расплав поступает в герметичную камеру дегазации.
- Вращающийся графитовый ротор вводит аргон или азот в расплав в виде мелких пузырьков.
- Проходя через расплав, пузырьки захватывают водород и неметаллические включения.
- Пузырьки с захваченными примесями поднимаются на поверхность для удаления.
- Обработанный расплав поступает в систему фильтрации или литейное оборудование.
Основные узлы системы дегазации:
- Шкаф управления
- Камера дегазации
- Узел вращающегося графитового ротора
- Подъёмный механизм
| Условия эксплуатации | Температура наружной стенки корпуса | ≤65 °C |
| Температура алюминиевого расплава | 700-740 °C | |
| Макс. производительность обработки | 10 т/ч | |
| Роторная система | Диапазон частоты вращения ротора | 100-500 об/мин |
| Эффективность дегазации | Расход алюминиевого расплава | ≤10 т/ч |
| Содержание водорода на входе | ≥0,30 мл/100 г | |
| Температура алюминиевого расплава | 690-730 °C | |
| Эффективность дегазации: | 30%-50% | |
| Требования к газу | Рабочий газ | Ar / N₂ |
| Чистота азота | ≥99,996% | |
| Содержание H₂O | ≤3 млн⁻¹ | |
| Содержание O₂ | ≤5 млн⁻¹ | |
| Расход газа | 8-11 нм³/ч | |
| Давление подачи газа | 6 бар | |
| Требования к электропитанию | Электропитание | 380 В / 50 Гц |
| Общая мощность | 5 кВт |
Компания Huitai Technology основана в 2008 году и специализируется на производстве оборудования для плавки и литья алюминия, а также обработки заготовок по индивидуальным проектам. Конфигурация оборудования определяется с учётом требований заказчика, условий в цехе и особенностей действующей линии. Компания самостоятельно изготавливает и обрабатывает детали, выполняет сварочные и сборочные работы, а также интегрирует системы управления. Объём работ по монтажу, пусконаладке и технической поддержке определяется отдельно для каждого проекта.
Форма запроса
Оборудование для алюминиевых литейных цехов
- Оборудование для плавки алюминия
- Системы дегазации и фильтрации алюминия
- Литейная установка для производства алюминия
- Система гомогенизации и штабелирования алюминиевых заготовок
- Оборудование для распиловки алюминиевых заготовок
- Система переработки алюминиевого шлака
- Другое вспомогательное оборудование
